
Fraunhofer IWU将连续辊压成形引入换热板制造,提出超过100件/分钟的产能潜力。技术评估需要同时关注流道精度、板厚一致性和后续连接质量。
消息日期:2026-09-16 · 本站整理:2026-09-22
新进展:把板片成形接入连续生产线
Fraunhofer IWU于9月16日介绍了面向金属换热板的三条制造路线:冲压、液压成形和连续辊压成形。研究所认为,辊压方式有望超过每分钟100件,而文中作为对照的传统工艺通常可达每分钟60件。该数据描述工艺潜力,不能直接等同于任何板型的整线合格品产量。
技术路线的差异在哪里
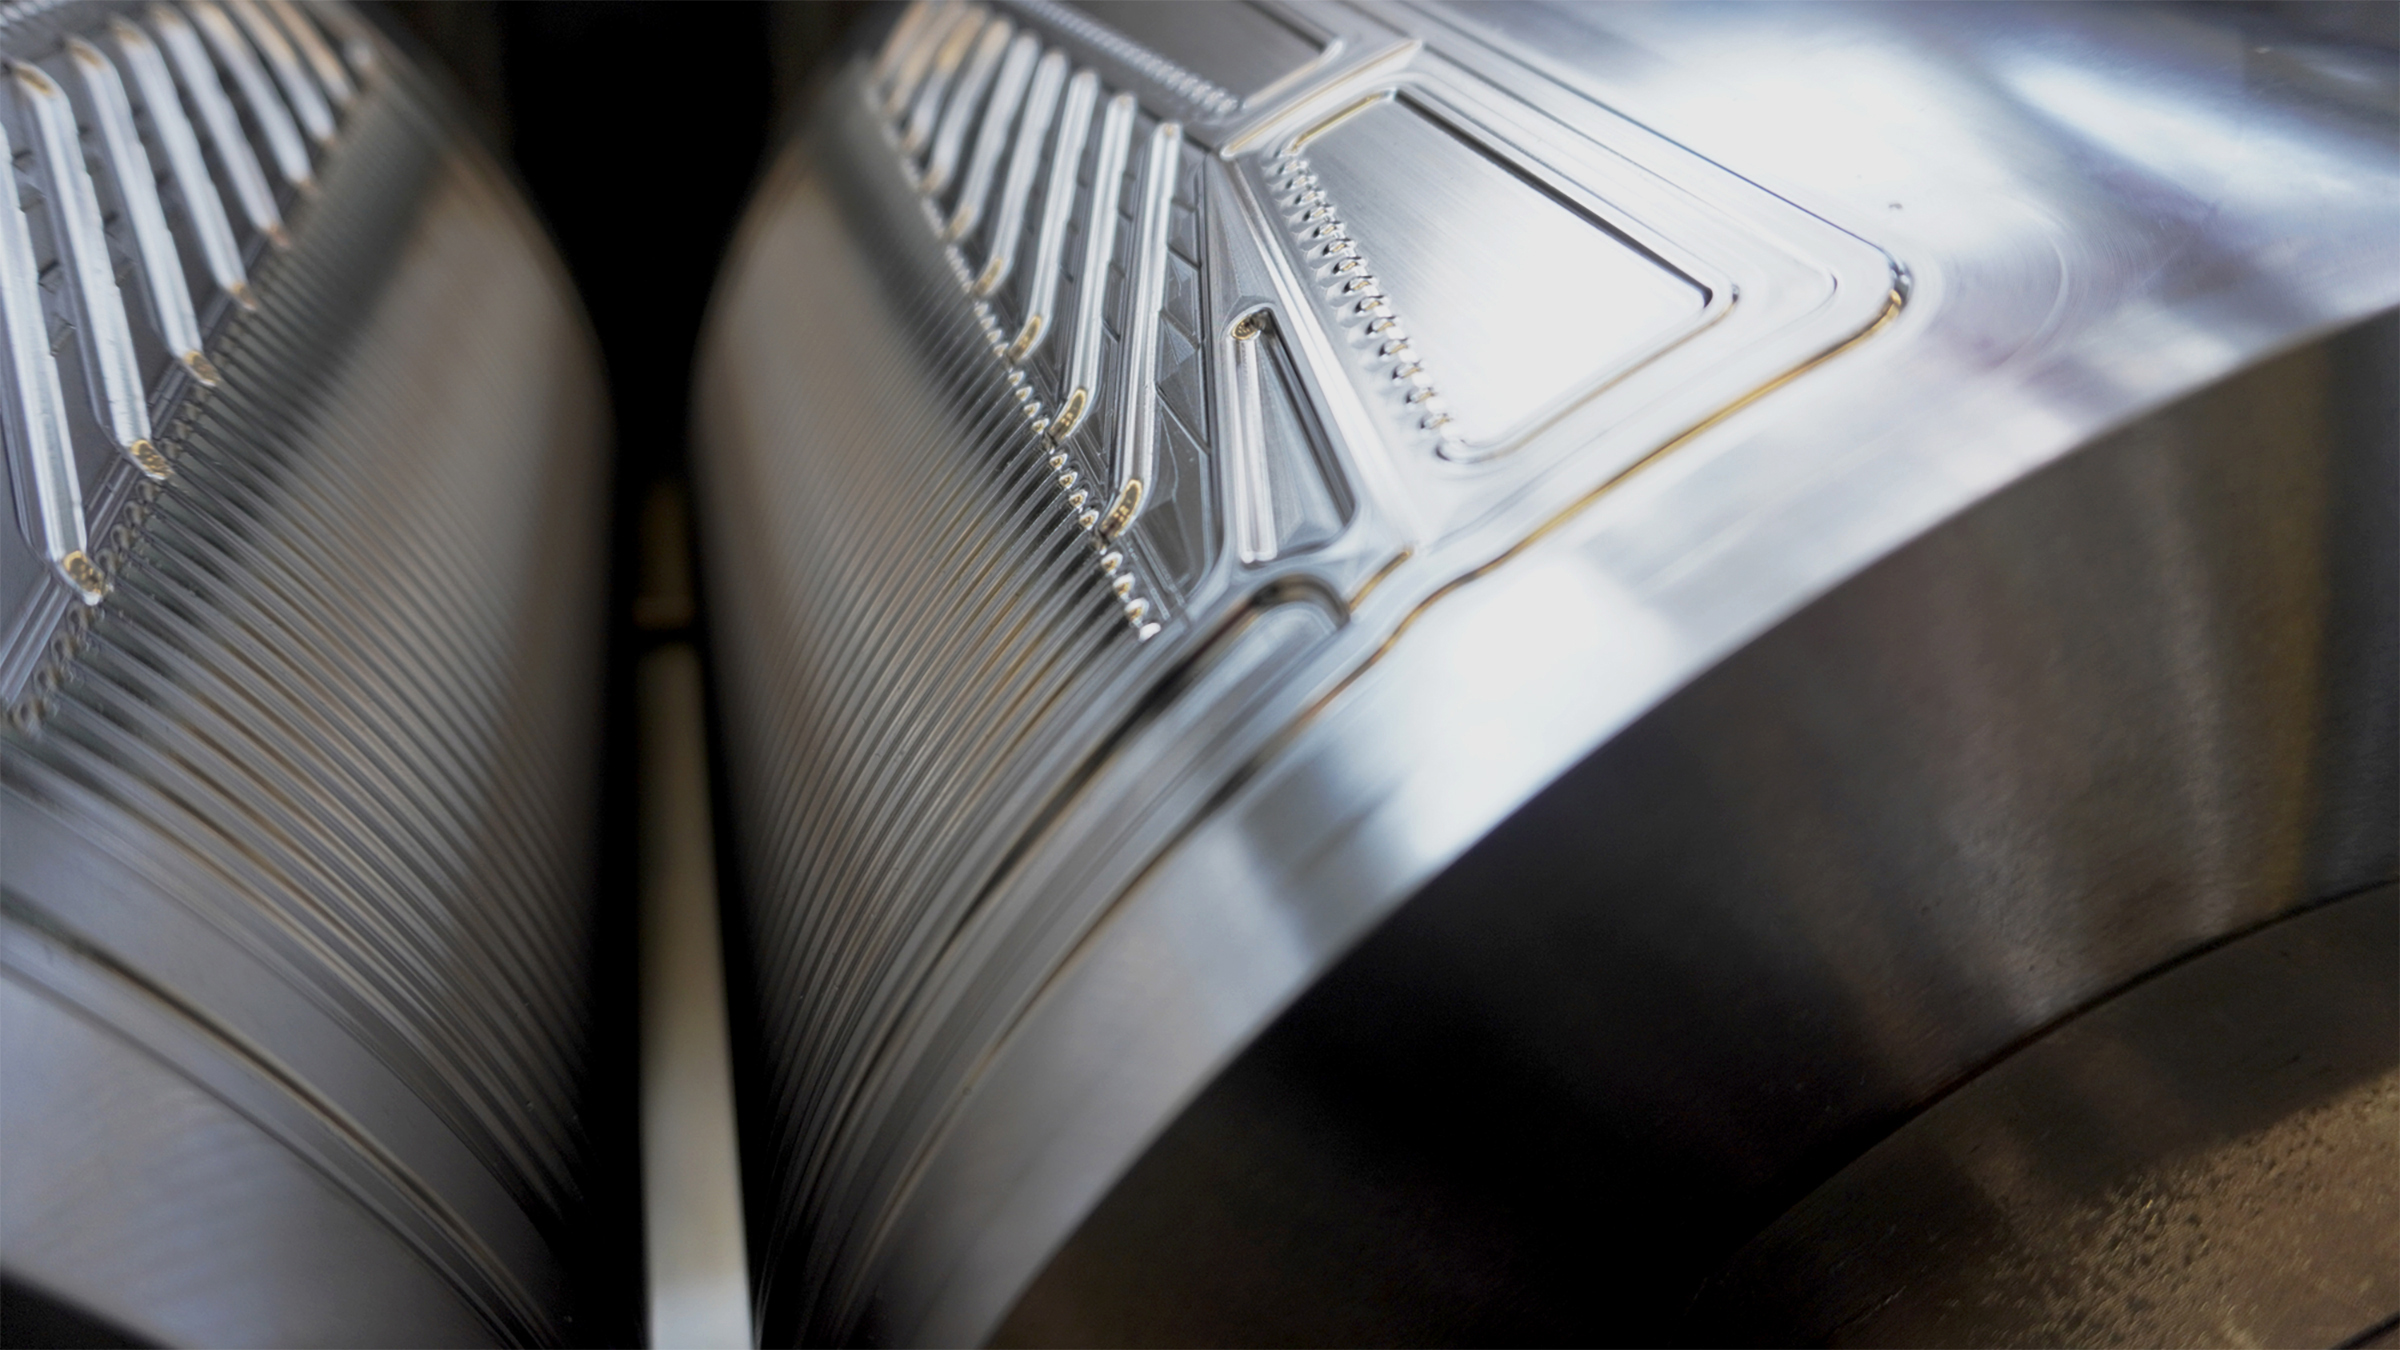
连续辊压通过旋转模辊逐步形成流道,研究所将其与较低成形力、卷料连续加工相联系。IWU还提供宽约30厘米、长1米、厚度不超过0.5毫米样件的可行性研究。它提出把成形、分切、连接和堆叠结合起来,以评估从卷材到换热板的完整制造链。
工程分析:快并不自动意味着换热性能更好
从热工装备设计角度看,制造节拍只是一个指标。流道高度和宽度的偏差会改变流量分配,局部减薄可能影响承压能力,表面状态与焊接质量又关系到密封可靠性。因此,工艺放大前应把尺寸检测、气密试验、耐压试验与热性能测试串联起来,避免只对比成形速度。
项目选型应怎样比较成本
建议先固定板材牌号、板厚、有效换热面积、流道结构和年需求量,再比较不同工艺。小批量多规格项目需要考虑模具投入与换型时间;大批量项目更应关注材料利用率、模具寿命、自动化维护和整线良率。可采用同一批样件测量压降与换热量,并将检验、返工和停机计入单件成本,而不是把设备的额定节拍直接代入报价。
后续关注
这项进展对紧凑式换热器、热泵换热部件及工业余热回收设备具有参考价值。真正进入项目时,需要确认可加工材料、目标流道尺寸及连接方案是否落在供应方的验证范围内。文中工程分析为本站基于公开信息的解读,不代表该研究所对具体项目作出的性能承诺。
Fraunhofer IWU 官方研究新闻:查看原始公告
新闻事实依据以上公开来源整理;标注为工程分析、产业观察的内容为本站编辑解读。原始消息日期与本站整理日期分别列示。配图及署名见图注。