
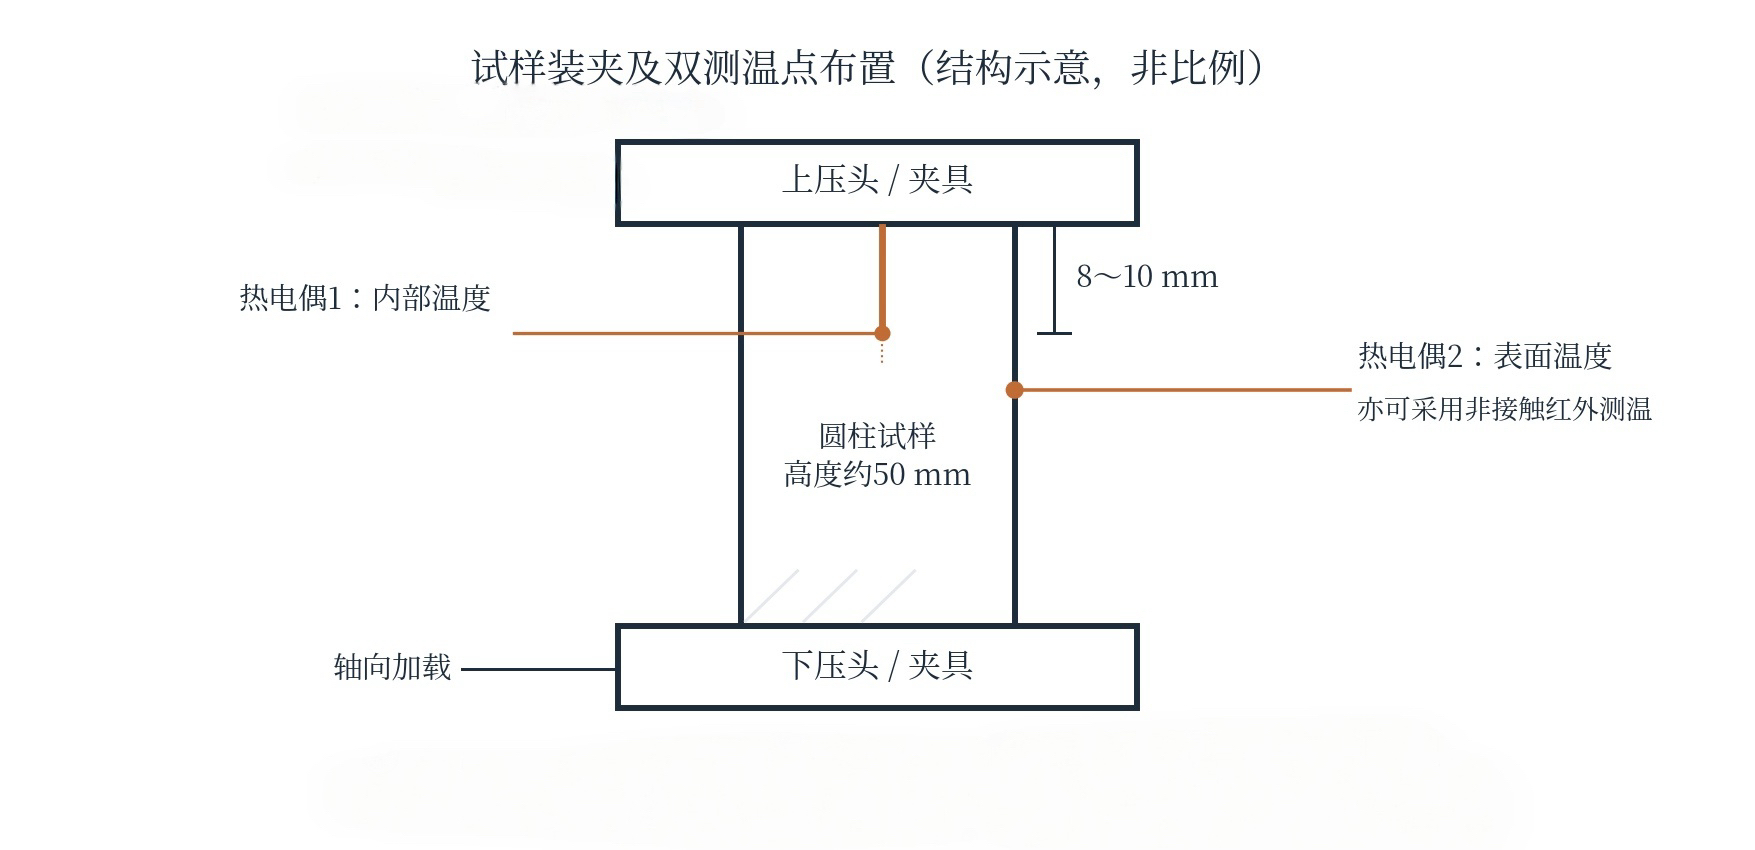
01 试验需求与约束
试样由上下夹具沿轴向压紧固定,侧表面作为热输入区域。系统需在两压头之间的有限空间内实现快速加热、温度反馈与同步采集,并尽量降低对加载机构、夹具和周边设备的热影响。总装机电功率宜控制在50 kW以内。
受热表面40~50℃/s和内部指定测点最终达到900℃须分别评估。内部温度受热传导滞后影响,不能把表面升温速率视为内部升温速率,也不能凭表面达到900℃判断内部已经到温。
02 双测点与闭环控制
内部采用热电偶,从试样顶面沿轴向进入约8~10 mm深的测温孔。该位置并非试样几何中心,需明确900℃对应的测点。表面在有效加热区采用点焊或压片热电偶;高速升温时也可选择红外测温,并核查响应时间与测温位置。
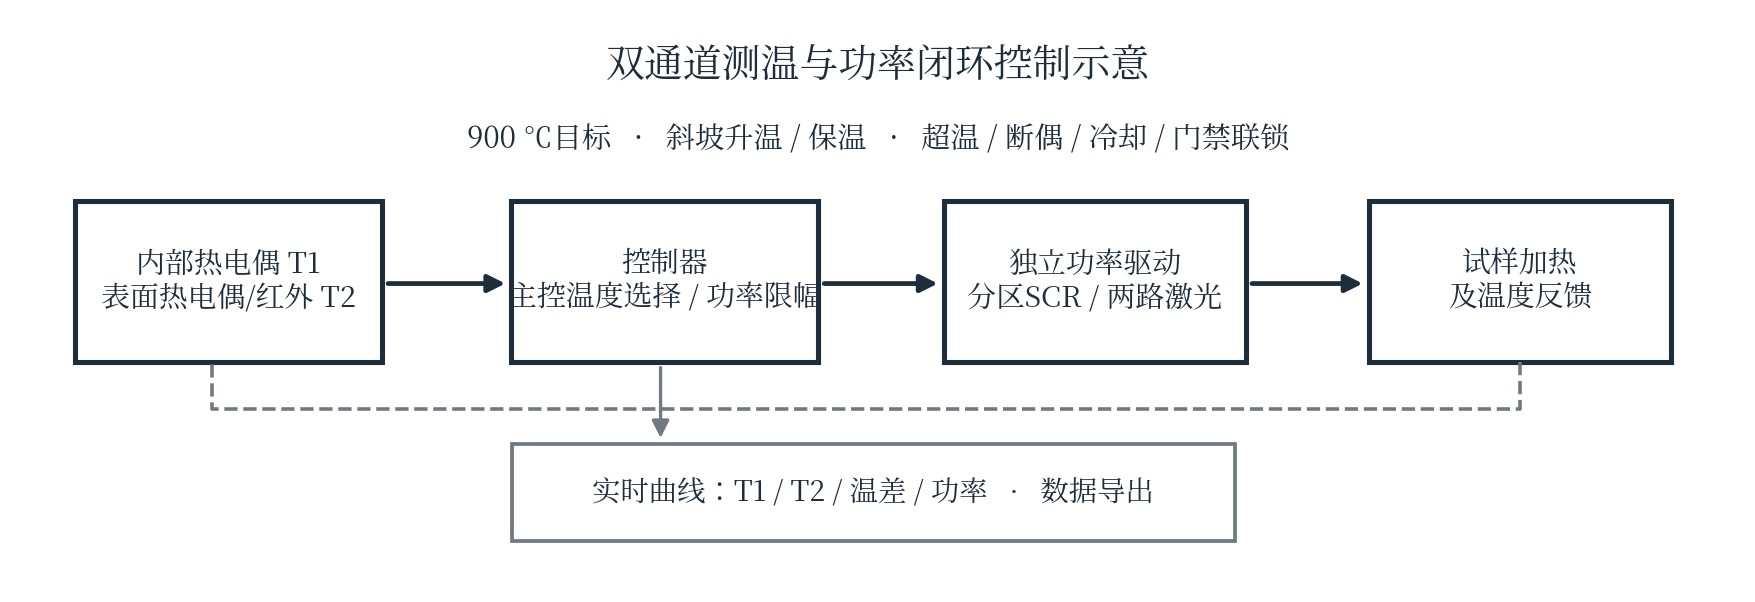
PLC、温控模块及多通道采集单元与上位机协同工作。前段跟踪表面温度斜坡并限制输出功率,后段根据内部温度调整功率或表面设定值,必要时保温。同步记录内部温度、表面温度和功率,支持曲线回放与Excel/CSV导出;建议采集频率不低于50 Hz,并与传感器响应及控制更新周期匹配。
03 两条加热路线
| 设计项目 | 技术配置与要求 |
|---|---|
| 石英灯辐射加热 | 左右对半开合式圆柱炉,20根灯管沿圆周布置;单管2 kW,灯管额定电加热装机功率40 kW,有效发热长度100 mm;采用分区SCR连续调功。 |
| 单面激光加热 | 暂定1套2 kW额定光输出激光热源及侧向光学头,从圆柱一侧径向入射,光斑整形匹配有效加热高度,采用连续功率调节。 |
| 空间与温度分布 | 石英灯需预留炉体、隔热层、开合与检修空间;单侧激光更易适配狭小加载空间,但径向与圆周温度梯度需重点评估。 |
| 冷却配套 | 方案比较表列石英灯路线制冷量20~25 kW、激光路线6 kW,均需按最终热源与运行工况复核。 |
环绕辐射适用于较大加热面积和周向热场覆盖需求,但长于试样的灯管可能增加压头及引线受热。单侧激光功率响应快、光路导入灵活,需核查材料吸收率、曲面反射、夹具遮挡及背光侧温差。2 kW激光配置是初步设计输入,尚不能据此认定内部900℃目标已经实现。
04 热功率与到温评估
有效吸收热功率应覆盖试样升温、夹具导热和辐射对流散热:P吸收 ≥ m · cp · (dT/dt) + P夹具导热 + P散热。其中dT/dt为试样平均升温速率,不能直接代入表面40~50℃/s。还需通过瞬态传热分析判断内部和背光侧的到温情况。
40 kW石英灯电加热装机功率与2 kW激光光输出属于不同量值口径,不能直接视为整机耗电比。运行能耗需计入激光电光转换、冷却和控制用电,以及石英灯调功、炉壁蓄热和加热时长。
表面从25℃升至900℃,理想斜坡时间约17.5~21.9 s;这不是内部测点到温时间。内部到温可能要求表面超过900℃并维持一定时间,具体表面峰值、热应力和允许温差需经仿真或试样测试确定。
05 系统集成与安全
核查压头接触散热、支架机械净空、测温孔及引线对力学试验的影响。石英灯路线需落实隔热、绝缘、炉门操作与灯管维护空间;激光路线需设置封闭防护、光路遮挡、急停和联锁,控制反射及光斑外溢对压头和周边设备的影响。
控制系统配置表面超温保护、传感器故障检测、功率限幅、冷却状态监测和紧急停机。单面照射宜视需要增加背光侧测点,避免内部未到温而局部表面已过热。
实施周期主要受热源及光学件采购、炉壳加工、夹具适配、光路联调和安全防护集成影响。原方案给出的预估周期为石英灯约50天、激光约45天,最终以详细设计和采购条件确认。
06 深化设计与验证
- 确认试样外径、准确高度、材料牌号、质量、表面状态及热物性。
- 核查压紧载荷、压头接触面积、夹具外形和周围净空。
- 明确内部测点位置、保温时间、表面最高温度、允许温差、超调量和循环次数。
- 确认测温孔加工许可、传感器响应、红外测温适配与引线出口。
- 完成材料吸收率、功率裕量、温度梯度与夹具热损失评估,再开展分阶段试样验证。
方案建议优先开展单面激光路线验证,以适配既有轴向压紧和有限空间工况;石英灯可作为具有充足炉体安装空间、对周向热场覆盖要求较高的备选。最终选型以试样验证、安装空间及安全防护条件为依据。